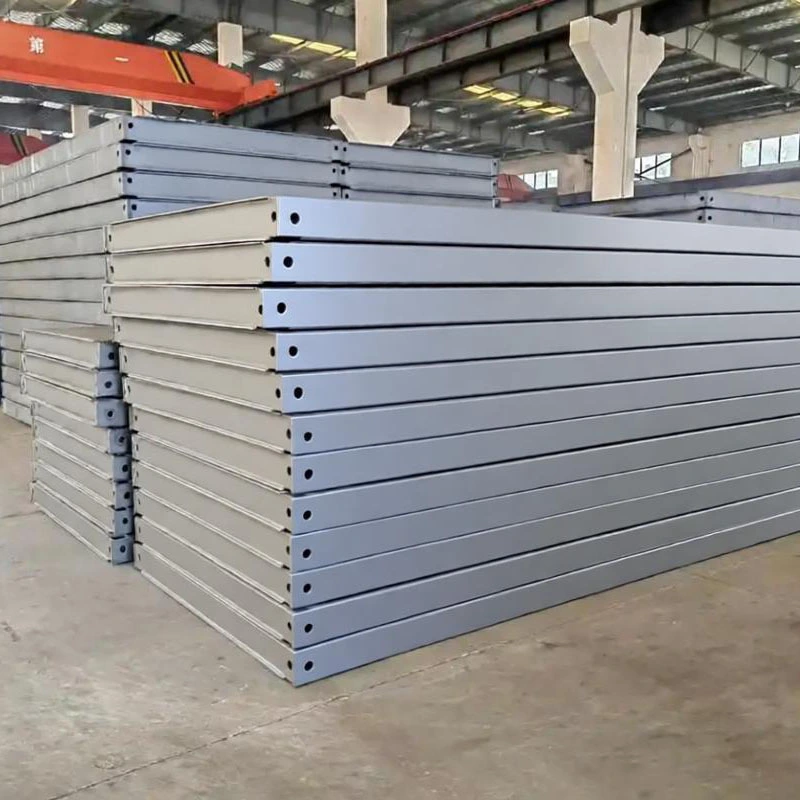
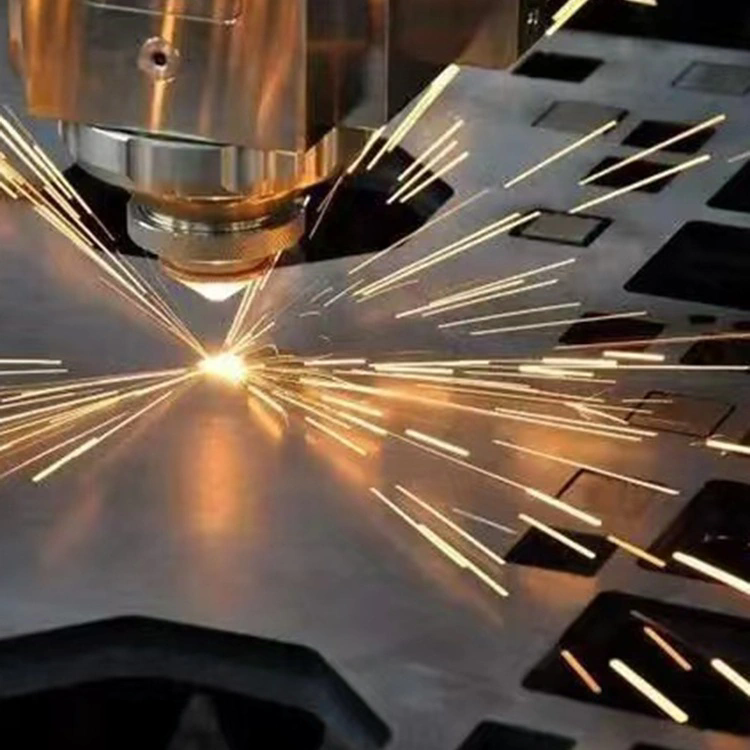
Šiuolaikinės gamybos kraštovaizdis keičiasi precedento neturinčiu tempu, kurį lemia sudėtingesnių geometrijų, griežtesnių tolerancijos ir egzotiškų medžiagų kompozicijų poreikis. Dešimtmečius pjovimas lazeriu daugiausia apsiribojo standartiniais juodaisiais ir spalvotaisiais metalais bei pagrindiniais polimerais. Tačiau rezonatoriaus technologijos, spindulių tiekimo sistemų ir valdymo programinės įrangos raida šiuos apribojimus sugriovė. Šiandien pažengęspjovimas lazeriusistemos nėra tik įrankiai; tai sudėtingi gamybos centrai, galintys apdoroti įvairias medžiagas, kurios kažkada buvo laikomos neįmanomomis arba nepraktiškomis pjaustyti šviesa.
Inžinieriams, dizaineriams ir pirkimų specialistams, norintiems naujovių, labai svarbu suprasti, kurias naujas medžiagas dabar galima apdoroti naudojant pažangias lazerinio pjovimo sistemas. Nesvarbu, ar tai būtų didelio atspindžio vario lydiniai, reikalingi elektromobilių komponentams, ar subtilios kompozicinės medžiagos, naudojamos kosminėje erdvėje, šiuolaikinės lazerinės įrangos galimybės smarkiai išsiplėtė. AtTianjin Shenghui Metal Products Co., Ltd.,matėme šią evoliuciją patys, integruodami pažangiausias technologijas, kad mūsų gamykla liktų šios pramonės revoliucijos priešakyje.
Turinio katalogas
Kokie egzotiniai metalai ir lydiniai dabar yra reguliariai pjaunami lazeriu?
Terminas „egzotika“ metalurgijoje paprastai reiškia medžiagas, kurias sunku apdirbti dėl jų kietumo, kietumo ar cheminio reaktyvumo. Tradiciniai mechaninio pjovimo metodai dažnai neveikia, kai susiduriama su šiais lydiniais, todėl labai susidėvi įrankiai ir lėtas pralaidumas. Tačiau su naujausiais pjovimo lazeriu pasiekimais šias kliūtis įveikėme. Mūsų gamykla reguliariai apdoroja medžiagas, kurios vos prieš dešimtmetį būtų sunaikinusios įrankius.
Vienas iš svarbiausių laimėjimų yra didelio stiprumo aviacijos ir kosmoso lydinių, tokių kaip Inconel, Hastelloy ir Titanium, apdirbimas. Šios medžiagos yra būtinos komponentams, kurie turi atlaikyti ekstremalias temperatūras ir slėgį. Pažangios lazerinio pjovimo sistemos naudoja specifinius bangos ilgio reguliavimus ir impulsų moduliacijas, kad būtų sukurta tokia minimali šilumos paveikta zona, kad medžiagos struktūrinis vientisumas išliktų nepakitęs. Tai pasiekiame naudodami aukšto slėgio pagalbines dujas, kurios vienu metu vėsina pjūvį ir pašalina išlydytą medžiagą, taip užkertant kelią mikroįtrūkimams.
Kita kategorija, kuri smarkiai išaugo, yra pažangaus didelio stiprio plieno (AHSS), naudojamo automobilių pramonėje, apdirbimas. Šie plienai, įskaitant presu grūdintą plieną (PHS), yra neįtikėtinai stiprūs, bet sunkiai apdorojami. Su savo sistemomis naudojame kelių kilovatų pluošto lazerius, kurie šias medžiagas tiekia greičiu ir tikslumu, kurio negali prilygti mechaniniai presai. Mūsų pjovimo lazeriu sąrankų lankstumas leidžia greitai sukurti prototipus ir gaminti mažą kiekį, nereikalaujant brangių kietų įrankių.
Be to, pagerėjo galimybės pjaustyti didelio grynumo metalus, naudojamus medicinos ir elektronikos pramonėje. Tantalas, naudojamas chirurginiams implantams, ir molibdenas, naudojamas puslaidininkių komponentams, dabar apdorojami kasdien mūsų gamykloje. Mūsų įrangos tikslumas užtikrina, kad nėra užteršimo, kuris yra gyvybiškai svarbus biologiniam suderinamumui ir elektroniniam veikimui. Žemiau yra lentelė, kurioje išsamiai aprašomos mūsų pirminių lazerinio pjovimo sistemų, naudojamų šiems pažangiems metalams, specifikacijos.
|
Medžiagos kategorija
|
Specifiniai lydiniai
|
Lazerio tipas
|
Maksimalus storis (mm)
|
Pagalbinės dujos
|
| Superlydiniai |
Inconel 718, Hastelloy C-276 |
Šviesolaidinis lazeris (6kW–12kW) |
20 mm |
Azotas / argonas |
| Didelio stiprumo plienai |
Usibor 1500, Ductibor 500 |
Šviesolaidinis lazeris (8kW–15kW) |
30 mm |
Suslėgtas oras / Azotas |
| Ugniai atsparūs metalai |
Molibdenas, tantalas, volframas |
Žalias bangos ilgio pluošto lazeris |
8 mm |
Argonas |
| Titano lydiniai |
5 klasė (Ti6Al4V), 23 klasė |
Šviesolaidinis lazeris (4kW–8kW) |
25 mm |
Argonas (siekiant išvengti oksidacijos) |
Šioje lentelėje parodytos techninės galimybės, kurias turime Tianjin Shenghui Metal Products Co., Ltd. Mūsų investicijos į įvairius lazerio šaltinius leidžia pritaikyti pjovimo procesą prie konkrečių ruošinio metalurginių savybių. Mes nepasitikime visiems tinkančiu požiūriu; vietoj to lazerio bangos ilgį ir galią pritaikome prie medžiagos sugerties charakteristikų. Tai užtikrina, kad kai paklausite „Kokias naujas medžiagas dabar galima apdoroti naudojant pažangias lazerinio pjovimo sistemas? Kai bendradarbiaujate su mumis, beveik visada atsakymas yra tvirtas „Taip“.
Kaip pažangios sistemos tvarko šviesą atspindinčias ir kompozicines medžiagas?
Istoriškai atspindinčios medžiagos, tokios kaip varis, žalvaris ir aliuminis, buvo pjovimo lazeriu bėda. Lazerio spindulys atsimuštų atgal į rezonatorių, sukeldamas katastrofišką žalą optikai ir pačiam lazerio šaltiniui. Panašiai sudėtingos medžiagos, turinčios nevienalytę struktūrą, sukėlė iššūkių dėl skirtingų matricos ir armatūros garavimo taškų. Taigi, kaip pažangios lazerinio pjovimo sistemos įveikė šias kliūtis?
Atspindinčių medžiagų sprendimas – tai pažangi skaidulinio lazerio technologija su įmontuota apsauga nuo atspindžio. Skirtingai nuo senesnių CO2 lazerių, šiuolaikiniai skaiduliniai lazeriai naudoja kietojo kūno stiprinimo terpę. Mūsų sistemose sumontuoti jutikliai, kurie akimirksniu aptinka atgalinius atspindžius. Jei aptinkamas atspindėtos energijos šuolis, sistema koreguoja impulso parametrus arba trumpam išjungia spindulį, kad apsaugotų ertmę. Be to, trumpesnį pluošto lazerių bangos ilgį (paprastai 1,07 mikrometro) lengviau sugeria varis ir žalvaris nei ilgesnio ilgio CO2 lazeriai. Tai reiškia, kad energija, užuot atspindėjusi, efektyviai paverčiama šiluma, todėl galima švariai ir greitai pjauti.
Kalbant apie kompozitus, tokių medžiagų kaip anglies pluoštu sustiprinti polimerai (CFRP) ir stiklo pluoštu sustiprinti polimerai (GFRP) apdirbimas tapo realybe. Čia svarbiausia ne tik galia, bet ir impulso trukmė. Naudojame itin trumpų impulsų lazerius (pikosekundę arba femtosekundę), kurie išgaruoja medžiagą sublimuodami, o ne tirpdami. Šis „šaltosios abliacijos“ procesas užtikrina, kad anglies pluoštai būtų švariai nupjauti, nelydant aplinkinės polimerinės matricos, o tai sukeltų šiurkštų kraštą ir atsisluoksniavimą.
Mūsų gamykla taip pat ištobulino daugiasluoksnių medžiagų, naudojamų šiuolaikinėje elektronikoje ir izoliacijoje, pjovimą. Jie dažnai susideda iš polimerinės plėvelės, sujungtos su metaline folija. Tradicinis pjovimas suteptų sluoksnius. Naudodami pažangią spindulių formavimo optiką, galime reguliuoti židinio tašką, kad tiksliai perpjautumėte krūvą, neiškraipydami atskirų sluoksnių. Čia pateikiamos pagrindinės šių sudėtingų medžiagų galimybės:
-
Atspindintys metalai:Grynas varis (iki 6 mm), žalvaris (iki 8 mm) ir didelio silicio aliuminis.
-
Šiluminiai kompozitai:Iš anksto paruoštas anglies pluoštas ir sukietintas CFRP (iki 10 mm) su minimaliu apanglėjimu.
-
Laminatai:Variu dengti laminatai (CCL), skirti PCB gamybai, supjaustyti be nulio.
-
Dengtos medžiagos:Cinkuotas plienas ir alucinkas, supjaustyti su briaunų sandarinimu, kad būtų išvengta korozijos.
Tianjin Shenghui Metal Products Co., Ltd. turime specialias darbo vietas, specialiai sukonfigūruotas šioms medžiagoms. Mūsų inžinieriai supranta sijos sąveikos su skirtingomis medžiagomis niuansus. Mes ne tik apdorojame šiuos elementus; analizuojame medžiagos sudėtį, kad nustatytų optimalų padavimo greitį ir dujų derinį. Šios techninės žinios yra mūsų reputacijos pagrindas ir kodėl klientai pasitiki mumis savo sudėtingiausius projektus. Kai jiems reikia žinoti, kokias naujas medžiagas dabar galima apdirbti naudojant pažangias lazerinio pjovimo sistemas, jie žiūri į mūsų sėkmės istoriją.
Kodėl nemetalinės medžiagos, tokios kaip keramika ir safyras, dabar yra perspektyvios?
Pjovimo lazeriu perėjimą nuo grynai metalo apdirbimo įrankio prie universalaus apdirbimo sprendimo geriausiai iliustruoja jo taikymas ant kietų, trapių nemetalų. Medžiagas, tokias kaip techninė keramika (aliuminio oksidas, cirkonis), safyras ir specializuotas stiklas, labai sunku formuoti. Dėl šiluminio įtempimo jie linkę įtrūkti ir yra kietesni nei dauguma pjovimo įrankių. Tačiau dėl naujovių lazerio bangos ilgio ir spindulio valdymo srityje kyla klausimas, kokias naujas medžiagas dabar galima apdoroti naudojant pažangias lazerinio pjovimo sistemas.
Tradiciniai lazeriai kovojo su keramika, nes jie yra skaidrūs arba atspindi infraraudonąją šviesą. Mūsų metodas naudoja arba CO2 lazerius (su ilgesniu bangos ilgiu, kurį sugeria keraminė gardelė), arba neseniai žaliuosius ir UV lazerius. Pavyzdžiui, pjaustydami safyrą, kuris naudojamas patvariems laikrodžių ciferblatams ir išmaniųjų telefonų kamerų dangteliams, naudojame techniką, vadinamą „gijavimu“. Itin trumpo impulso lazeris sufokusuotas medžiagos viduje. Dėl didelio intensyvumo susidaro plazminis siūlas, kuris modifikuoja medžiagą viduje ir sukuria atskyrimo liniją, praktiškai nepažeidžiant paviršiaus. Tada dalys atskiriamos švelnia mechanine jėga, todėl išgaunami nesugadinti kraštai.
Elektros elektronikoje naudojamai laidžiajai keramikai, tokiai kaip silicio karbidas (SiC), naudojame kelių etapų procesą. Pirma, mažos galios spindulys įvertina medžiagą. Tada kontroliuojamas lūžimo procesas atskiria dalis. Tai užtikrina, kad subtilios elektrinės SiC savybės nepakenktų mikroįtrūkimams. Mūsų lazerinio pjovimo sistemose yra įrengtos tikslios pakopos, perkeliančios medžiagą po stacionariu spinduliu, užtikrindamos absoliutų tikslumą ir sumažindamos vibraciją, kuri gali sudaužyti ruošinį.
Šių medžiagų perdirbimo perspektyvumas atveria naujas dizaino galimybes įvairiose pramonės šakose. Medicinos technologijose cirkonio oksido dantų implantai ir chirurginiai įrankiai dabar gali būti supjaustyti pagal pasirinktinę geometriją per kelias minutes, o ne dienas. Puslaidininkių pramonėje galimybė tiksliai pjaustyti stiklo tarpiklius ir keraminius pagrindus įgalina naujos kartos miniatiūrinę elektroniką. Žemiau pateikiamas nemetalinių medžiagų, kurias šiuo metu apdoroja mūsų gamykla, sąrašas, kuriame parodomos mūsų galimybės:
-
Techninė keramika:Aliuminio oksidas (Al2O3), cirkonis (ZrO2), silicio nitridas (Si3N4).
-
Kristalinės medžiagos:Sintetinis safyras, kvarcas ir rubinas.
-
Specialus stiklas:Borosilikatas, „Gorilla Glass“ ir lydytas silicio dioksidas.
-
Natūralios medžiagos:Didelio tankio grafito ir anglies-anglies kompozitai.
Ši plėtra į nemetalus reiškia didelę investiciją į Tianjin Shenghui Metal Products Co., Ltd. patirtį. Mes apmokėme savo technikus specialiai trapių medžiagų apdorojimo meno srityje. Tam reikia kitokio požiūrio nei pjaustyti plieną; kantrybė ir tikslumas yra svarbiausia. Įvaldę šias technologijas, mes suteikiame savo klientams vieną šaltinį visiems jų tikslaus gamybos poreikiams, nesvarbu, ar jie dirba su colio storio plienu ar plonu safyru. Į klausimą, kokias naujas medžiagas dabar galima apdoroti pažangiomis lazerinio pjovimo sistemomis, kasdien atsakoma mūsų gamyklos aukšte.
Santrauka: Medžiagų apdorojimo ateitis
Pjovimo lazeriu technologijos kelionė yra nuolatinė plėtra. Nuo pat pirmųjų dienų, kaip nišinis įrankis ploniems lakštams pjauti, jis tapo universaliu, nepakeičiamu šiuolaikinės pramonės procesu. Ištyrėme, kaip atspindintys metalai, superlydiniai, kompozitai ir net trapi keramika dabar yra galimybių srityje. Šią evoliuciją lemia pažangių lazerinių šaltinių, pažangių valdymo sistemų ir gilių metalurgijos bei medžiagų mokslo žinių sinergija.
Įmonėms, norinčioms išlikti konkurencingomis, supratimas, kurias naujas medžiagas dabar galima apdoroti naudojant pažangias lazerinio pjovimo sistemas, nėra tik akademinis užsiėmimas; tai strateginis pranašumas. Tai leidžia konsoliduoti tiekimo grandines, sutrumpinti pristatymo laiką ir sukurti produktus, kurių eksploatacinės savybės anksčiau nebuvo pasiekiamos. Savo gamykloje esame įsipareigoję toliau plėsti šias ribas. Nuolat testuojame naujas medžiagas ir tobuliname savo procesus, siekdami užtikrinti, kad kai mūsų klientai įgyvendins sudėtingą projektą, mes būtume pasirengę jį pristatyti.
Jei norite panaudoti naujausius pjovimo lazeriu pasiekimus kitam projektui, kviečiame tai padarytisusisiekite su mumis. Leiskite Tianjin Shenghui Metal Products Co., Ltd. būti jūsų partneriu inovacijų srityje. Mūsų komanda yra pasirengusi pateikti išsamią analizę ir pasiūlymą dėl konkrečių medžiagų apdorojimo poreikių. Patirkite mūsų pažangių lazerinio pjovimo sistemų tikslumą ir galimybes šiandien.
Dažnai užduodami klausimai (DUK)
Kokias naujas medžiagas dabar galima apdirbti naudojant pažangias lazerinio pjovimo sistemas, kurios prieš dešimtmetį buvo neįmanomos?
Prieš dešimtmetį labai atspindinčias medžiagas, tokias kaip grynas varis ir žalvaris, buvo labai sunku apdoroti dėl galimo atgalinio atspindžio pavojaus sugadinti lazerio šaltinį. Šiandien pažangiosiose pluoštinių lazerių sistemose, tokiose kaip naudojamos Tianjin Shenghui Metal Products Co., Ltd., yra įrengta apsauga nuo atgalinio atspindžio ir trumpesni bangos ilgiai, kuriuos šie metalai lengvai sugeria. Be to, trapūs nemetalai, tokie kaip techninė keramika (aliuminio oksidas, cirkonis) ir kristalinės medžiagos, pvz., safyras, dabar reguliariai pjaunami naudojant itin trumpo impulso lazerius, kurie atlieka „šaltą abliaciją“, užkertantį kelią terminiam įtrūkimui. Dėl šios pažangos padvigubėjo apdorojamų medžiagų asortimentas, todėl atsirado naujovių elektronikos, kosmoso ir medicinos prietaisų gamyboje.
Kokia yra naujų medžiagų, tokių kaip CFRP, ir tradicinių metalų pjovimo lazeriu kokybė?
Kokybės metrika skiriasi, nes skiriasi gedimų režimai. Tradicinių metalų kokybė matuojama kraštų šiurkštumu (Ra) ir nuodegomis. Naujoms medžiagoms, tokioms kaip anglies pluoštu sustiprintas polimeras (CFRP), pagrindinis rūpestis yra karščio paveikta zona (HAZ) ir delaminacija. Pažangios lazerinio pjovimo sistemos tai išsprendžia naudojant impulsinius pluošto lazerius arba UV lazerius, kurie sumažina šilumos įvedimą. Savo gamykloje mes pasiekiame vadinamąjį „sausąjį pjovimą“ ant CFRP, kai matricos medžiaga nesilydo ir nedega, o pluoštai yra švariai nukirpti. Dėl to gaunama pjovimo kokybė, kuri dažnai yra pranašesnė už mechaninį frezavimą, nes nėra įrankių nusidėvėjimo ar vibracijos, todėl tūkstančiams dalių užtikrinama vienoda kraštų kokybė, kuri yra gyvybiškai svarbi aviacijos ir erdvėlaivių konstrukcijų komponentams.
Kokie yra apribojimai apdorojant didelio atspindžio metalus šiuolaikinėmis lazerinio pjovimo sistemomis?
Nors šiuolaikinės sistemos įveikė pirminę atgalinio atspindžio riziką, vis dar yra praktinių apribojimų. Pagrindinis apribojimas yra storis. Nors mes galime patikimai pjauti varį iki 6 mm, pjaustyti storesnes dalis (virš 10 mm) tampa sudėtinga dėl medžiagos didelio šilumos laidumo, kuris greitai išsklaido šilumą iš pjovimo zonos. Dėl to pjovimo greitis gali būti mažesnis, palyginti su tokio paties storio plienu. Be to, svarbu ir medžiagos grynumas; bedeguonies didelio laidumo (OFHC) varis pjaunamas kitaip nei elektrolitiškai kietas varis (ETP). Mūsų Tianjin Shenghui Metal Products Co., Ltd. inžinieriai atsižvelgia į šiuos niuansus, reguliuodami židinio padėtį ir naudodami azotą esant labai aukštam slėgiui, kad būtų užtikrintas švarus, be įbrėžimų kraštas, tačiau norint pasiekti sėkmingą rezultatą, labai svarbu suprasti specifinio lydinio chemiją.
Ar pažangios lazerinio pjovimo sistemos gali apdoroti padengtas arba dažytas medžiagas nepažeidžiant dangos?
Taip, tai vienas reikšmingų šiuolaikinio pjovimo lazeriu privalumų. Apdorojant iš anksto dažytus arba padengtus metalus, dažnai siekiama perpjauti metalą, nesulaužant dangos ant paviršiaus arba nesudeginant jos atgal nuo nupjauto krašto. Tai pasiekiama taikant vadinamąjį „dengimui palankų pjovimą“. Naudodami labai mažo plyšio pločio pluoštinį lazerį ir optimizuodami impulso formą, galime išgarinti metalą, o aplinkinę dangą nepažeisti. Medžiagoms, tokioms kaip cinkuotas plienas, taip pat naudojame specializuotus pjovimo parametrus, kurie sumažina cinko garavimą nupjautoje briaunoje, o tai sumažina cinko oksido (baltųjų rūdžių) susidarymą po apdorojimo. Mūsų lazerinio pjovimo sistemos yra užprogramuotos pagal specifines šių medžiagų receptūras, kad būtų išsaugotos estetinės ir apsauginės dangos savybės.
Kokie konkretūs lazerio parametrai yra svarbiausi pjaustant naują techninę keramiką ir stiklą?
Techninei keramikai ir stiklui svarbiausias parametras yra ne tik galia, bet ir bangos ilgis bei impulso trukmė. Šios medžiagos yra skaidrios standartiniams infraraudonųjų spindulių pluošto lazeriams, todėl joms reikalingas arba CO2 lazeris (nuo 9,3 µm iki 10,6 µm bangos ilgio), kurį sugeria silicio dioksido struktūra, arba žalias/UV lazeris, skirtas didelio tikslumo „šaltam pjovimui“. Pulso trukmė yra vienodai svarbi; naudojame pikosekundinius arba femtosekundinius impulsus. Tai neįtikėtinai trumpa (viena kvadrilijonoji sekundės dalis), todėl energija tiekiama taip greitai, kad medžiaga sublimuojasi tiesiai iš kietos medžiagos į dujas, nelydant. Šis „šaltojo abliacijos“ procesas yra būtinas siekiant išvengti mikroįtrūkimų ir šilumos įtempimo keraminėje matricoje. Be to, židinio taško padėtis turi būti kontroliuojama mažesniu nei mikronų tikslumu, kad būtų užtikrintas vertikalus ir tikslus pjovimas.
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик